

Kako zamijeniti cjevovod mlaznice za gorivo?
Zamjena a vod za ubrizgavanje goriva uključuje pet ključnih koraka: potvrdite ispravnu specifikaciju zamjenskog voda, smanjite preostali tlak u sustavu goriva, odvojite stari vod na kraju pumpe/common-raila i na kraju mlaznice pomoću ključa odgovarajuće veličine, ručno postavite novi vod prije zatezanja spojnih matica na navedenu vrijednost i provjerite ima li na svakom spoju curenja nakon ponovnog pokretanja motora. Jer a vod za ubrizgavanje goriva (također nazvana visokotlačna cijev za ubrizgavanje goriva) radi pod ekstremnim tlakom koji se brzo mijenja, pri čemu je usklađivanje s točnom oznakom tlaka, promjerom, duljinom i geometrijom savijanja originalne cijevi važnije nego za većinu drugih automobilskih cijevi. Ovaj vodič prolazi kroz uobičajene tipove vodova mlaznica za gorivo, kako su izgrađeni, gdje se svaki tip koristi, detaljnu usporedbu između konfiguracija vodova, potpuni postupak zamjene i održavanja te odgovore na uobičajena pitanja, dajući tehničarima, operaterima voznih parkova i kupcima dijelova praktične pojedinosti potrebne za dovršetak sigurne, ispravne zamjene.
Uobičajeni tipovi vodova za ubrizgavanje goriva i njihove karakteristike
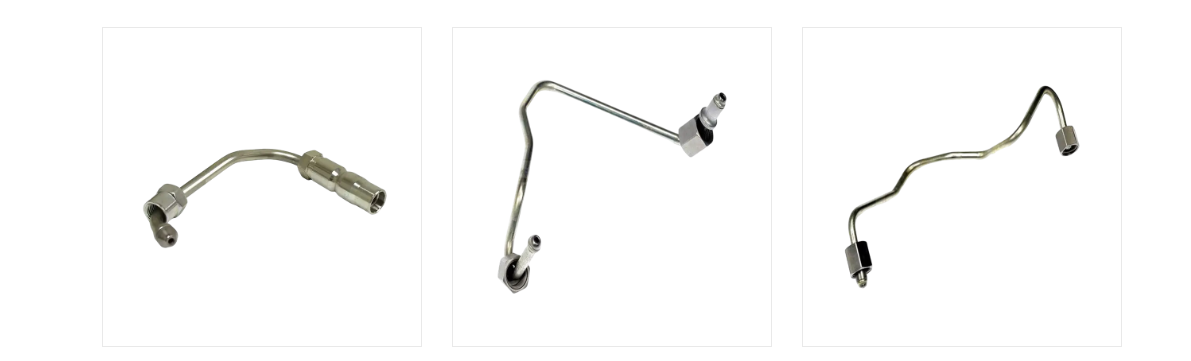
Svaki vod mlaznice za gorivo ne izgleda niti radi na isti način. Ispravan tip ovisi o sustavu ubrizgavanja goriva koji služi, pritisku koji mora izdržati i koliko fleksibilnosti usmjeravanja dopušta odjeljak motora. Kartice u nastavku prikazuju konfiguracije koje se najčešće susreću pri pronalaženju zamjenske linije.
Common Željeznica visokotlačni vod
Čvrsta čelična cijev koja povezuje common rail s pojedinačnom brizgaljkom, napravljena da izdrži vrlo visoke, brzo pulsirajuće pritiske koji se koriste u modernim dizelskim common rail sustavima.
Inline Pump Injector Line
Pojedinačna kruta čelična cijev ide izravno od mehaničke inline pumpe za ubrizgavanje do jedne mlaznice, tipične za starije dizajne dizelskih motora bez zajedničkog voda.
Valoviti fleksibilni vod za gorivo
Fleksibilna valovita cijev koja se općenito koristi u niskotlačnim dovodnim ili povratnim krugovima, gdje se njezina sposobnost savijanja prilagođava gibanju i vibracijama motora.
Prilagođena CNC-savijena zamjenska linija
Linija savijena kako bi odgovarala trodimenzionalnoj ruti određenog motora, proizvedena kada izravni zamjenski dio iz police nije dostupan za stariji ili manje uobičajeni motor.
Niskotlačni dovodni/povratni vod
Nosi gorivo iz spremnika do pumpe ili usmjerava višak goriva natrag u spremnik, radeći pri daleko nižem tlaku od visokotlačnih vodova na strani brizgaljki.
Vodovi za ubrizgavanje goriva projektirani su da izdrže vrlo specifičnu omotnicu tlaka ovisno o sustavu ubrizgavanja goriva kojem služe. Stariji mehanički linijski sustavi crpki obično rade na znatno nižim vršnim tlakovima od modernih common rail sustava. Diesel common rail arhitektura posebno je povećala tlakove ubrizgavanja tijekom uzastopnih generacija motora kako bi se poboljšala atomizacija i smanjile emisije. Budući da ispravan zamjenski vod mora biti ocijenjen za barem vršni radni tlak sustava, razumijevanje gdje se određeni motor nalazi u ovom spektru tlaka važan je prvi korak prije naručivanja zamjenskog dijela. Mjerač u nastavku ilustrira približnu poziciju za moderne dizelske common rail sustave unutar opće referentne ljestvice od 0 do 250 MPa.
Mjerna igla nalazi se unutar gornjeg dijela ljestvice, odražavajući široko poznatu točku da moderni dizelski common rail sustavi obično rade na vršnim pritiscima većim od 200 MPa. To je značajno više od raspona tlaka povezanog sa starijim sustavima mehaničkih inline pumpi za ubrizgavanje, koji obično spadaju u donji i srednji dio iste ljestvice. Praktična implikacija za svakoga tko nabavi zamjenski vod za ubrizgavanje goriva je jasna: vod namijenjen za stariji, nižetlačni sustav nikada se ne bi trebao zamijeniti na modernom common rail motoru, čak i ako se fizičke dimenzije čine sličnim. Proizvođači rješavaju ovaj zahtjev za tlak prvenstveno odabirom materijala i postupkom hladne obrade opisanim u sljedećem odjeljku, umjesto jednostavnom upotrebom deblje stijenke na običnim cijevima. Vrijedno je napomenuti da se točan vršni tlak za bilo koji specifični model motora uvijek treba potvrditi prema specifikacijama proizvođača motora, a ne pretpostaviti iz opće referentne ljestvice poput ove. Različite generacije motora istog proizvođača također mogu raditi na različitim razinama tlaka kako se emisije i zahtjevi za performansama mijenjaju tijekom vremena. Ovo je jedan od razloga zašto zamjena cijevi za ubrizgavanje goriva nije zadatak koji odgovara svima i zašto je podudaranje točne specifikacije s varijantom motora važnije od podudaranja samo po grubom fizičkom izgledu. Za radionice koje rade sa širokim rasponom modela motora, vođenje referentne tablice za uobičajene raspone tlaka po tipu sustava može smanjiti rizik od ugradnje cijevi s podcijenjenom oznakom. Budući da cjevovod koji radi ispod svoje nominalne omotnice tlaka može otkazati bez očitih znakova upozorenja unaprijed, ova provjera specifikacije općenito se tretira kao korak koji je važan za sigurnost, a ne kao neobvezna formalnost. Pregled ovog konteksta tlaka također pomaže objasniti zašto su vodovi mlaznica za gorivo, za razliku od mnogih drugih automobilskih cijevnih priključaka, proizvedeni prema relativno malim tolerancijama i namjenskim klasama tlaka, a ne prema jednom univerzalnom dizajnu.
Ispravan vod mlaznice za gorivo mora biti ocijenjen za specifičnu klasu tlaka motora koji opslužuje, budući da zamjena vodova nižeg tlaka na moderni sustav zajedničkog voda može dovesti do kvara.
Kako su izgrađeni vodovi za ubrizgavanje goriva: materijal, struktura i princip rada
Vod za ubrizgavanje goriva više je od jednostavne duljine cijevi. Obično se izrađuje od posebno odabranih cijevi od niskolegiranog čelika visoke čvrstoće, zatim se toplinski obrađuje kako bi se povećala njegova osnovna granica tečenja. Mnogi visokotlačni vodovi tada prolaze kroz dodatni proces hladne obrade poznat kao autofrettage, u kojem se cijev podvrgava kontroliranom unutarnjem tlaku koji uzrokuje laganu plastičnu deformaciju unutarnje stijenke. Nakon što se taj pritisak oslobodi, unutarnja stijenka zadržava sloj zaostalog tlačnog naprezanja koji se mora prevladati radnim tlakom prije nego što se u materijalu nakupi bilo kakvo neto vlačno naprezanje, što značajno poboljšava otpornost na zamor i tlak pucanja. Precizna CNC oprema za savijanje cijevi zatim se koristi za oblikovanje gotove linije u točnu trodimenzionalnu geometriju koju zahtijeva određeni motor, budući da neodgovarajući radijus savijanja može koncentrirati naprezanje na pogrešnoj točki duž linije. Donja tablica sažima strukturalne elemente koji se obično nalaze u krutom visokotlačnom vodu u usporedbi s fleksibilnim valovitim vodom.
Čvrsta struktura visokotlačnog voda
| Struktura fleksibilne valovite linije
|
Otpornost na zamor cijevi za ubrizgavanje goriva uglavnom je određena načinom na koji je čelična cijev obrađena, a ne samo debljinom stijenke. Ponovljeni visokotlačni impulsi iz svakog događaja ubrizgavanja stvaraju ciklički stres na unutarnjoj stijenci cijevi, gdje je najvjerojatnije da će tijekom vremena nastati pukotine uslijed zamora. Toplinska obrada može poboljšati osnovnu čvrstoću čelika, ali se daljnji postupak hladnog obrađivanja posebno koristi za suzbijanje ovog cikličkog naprezanja. Grafikon u nastavku prikazuje ilustrativni indeks relativnog vijeka trajanja uz usporedbu standardnih cijevi, toplinski obrađenih cijevi i cijevi tretiranih autofrettage-om.
Kao što dijagram pokazuje, standardna čelična cijev bez dodatne obrade postavljena je kao osnovni indeks relativnog vijeka trajanja na zamor na ovoj ilustraciji. Toplinski obrađene cijevi pokazuju umjereno poboljšanje u odnosu na osnovnu liniju, u skladu s općim inženjerskim načelom da toplinska obrada povećava osnovnu granicu tečenja i stoga podiže razinu naprezanja koju cijev može tolerirati prije nego što se nakupi oštećenje uslijed zamora. Cijevi obrađene autofrettage pokazuju najveće poboljšanje među tri kategorije u ovoj ilustrativnoj usporedbi, što je u skladu s razlogom zašto je ovaj postupak hladne obrade posebno povezan s proizvodnjom visokotlačnih cijevi za ubrizgavanje goriva, a ne čeličnih cijevi opće namjene. Mehanizam koji stoji iza ovog poboljšanja je da se zaostalo tlačno naprezanje preostalo u unutarnjoj stijenci nakon autofrettage prvo mora prevladati radnim vlačnim naprezanjem prije nego što se razvije bilo kakvo neto vlačno naprezanje, učinkovito podižući praktični prag zamora. Ovo je osobito relevantno za vodove mlaznica jer oni doživljavaju vrlo velik broj ciklusa pritiska tijekom radnog vijeka motora, što čak i umjereno poboljšanje otpornosti na zamor čini značajnim u kumulativnom smislu. Vrijedno je ovu tablicu tretirati kao ilustrativnu relativnu usporedbu, a ne kao jamstvo određenog vijeka trajanja, budući da stvarna izvedba zamora također ovisi o promjeru cijevi, debljini stijenke, radijusu savijanja i kvaliteti ugradnje. Općenito se očekuje da će ispravno proizvedena i pravilno instalirana cijev tretirana autofrettageom nadmašiti standardnu cijev sličnih dimenzija pod istim radnim uvjetima, na temelju gore opisane osnovne znanosti o materijalima. Ovo je jedan od razloga zašto specijalizirani proizvođač cijevi za ubrizgavanje goriva obično tretira ovaj korak obrade kao ključni dio proizvodnje, a ne izbornu nadogradnju. Za kupce i radionice koje nabavljaju zamjenske vodove, potvrda da dobavljač primjenjuje ovu vrstu obrade na visokotlačne vodove može biti relevantno pitanje, odvojeno od osnovne specifikacije dimenzija voda. Razumijevanje ovog proizvodnog detalja također pomaže objasniti zašto se generička čelična cijev, čak i ona s odgovarajućim vanjskim dimenzijama, ne smatra prikladnom zamjenom za namjenski izrađenu cijev mlaznice za gorivo u visokotlačnoj primjeni.
Hladna obrada autofrettageom i precizno CNC savijanje ono je što namjenski izrađenom vodu za ubrizgavanje goriva daje otpornost na zamor, zbog čega generička čelična cijev nije odgovarajuća zamjena.
Scenariji primjene i ključni kriteriji odabira za vodove mlaznica za gorivo
Vodovi za mlaznice za gorivo koriste se u širokom rasponu aplikacija za dizel i izravno ubrizgavanje. Dizelski motori za putničke i lake kamione sa sustavom common rail oslanjaju se na kratke, precizno savijene visokotlačne vodove koji se provlače kroz tijesno zbijeno odjeljak motora. Teški kamioni i poljoprivredni dizelski motori često koriste duže vodove sa složenijom geometrijom zavoja kako bi došli do mlaznica postavljenih preko veće glave motora. Brodski dizel motori i industrijski generatori često koriste vodove većeg promjera predviđene za kontinuirane radne cikluse, a ne za povremenu upotrebu u automobilima. Benzinski sustavi s izravnim ubrizgavanjem također koriste namjenske visokotlačne vodove, iako obično pri nižim vršnim tlakovima od dizelskih common rail sustava.
Prilikom odabira ili nabave zamjenskog voda za ubrizgavanje goriva, kupci općenito prolaze kroz dosljedan skup kriterija prije nego što pošalju narudžbu proizvođaču ili dobavljaču:
- Dostiže li nazivni tlak u cjevovodu vršni radni tlak sustava motora ili ga premašuje?
- Odgovaraju li vanjski promjer i debljina stijenke specifikaciji originalne opreme?
- Reproduciraju li geometrija zavoja i ukupna duljina ispravno izvorno usmjeravanje?
- Odgovaraju li krajnji spojevi i kut brtvenog konusa spojenim otvorima pumpe i injektora?
- Jesu li materijal i obrada cijevi (toplinska obrada, autofrettage) u skladu s radom pod visokim tlakom?
- Može li proizvođač ili veletrgovac podržati ponovljene narudžbe uz dosljednu točnost dimenzija za potrebe flote ili više jedinica?
Vodovi mlaznica za gorivo nemaju stalan, stabilan tlak tijekom rada motora; umjesto toga, tlak brzo fluktuira kako svaki događaj ubrizgavanja otvara i zatvara injektor. Ovaj uzorak pulsiranja ponavlja se mnogo puta u sekundi pri tipičnim brzinama motora, postavljajući ponovljene cikluse naprezanja na vod i njegove krajnje spojeve. Odabirom voda ocijenjenog samo za prosječni radni tlak, umjesto vršnog tlaka postignutog tijekom svakog impulsa, ostavio bi značajno smanjenu sigurnosnu marginu. Inženjeri koji pregledavaju dizajn sustava ubrizgavanja obično gledaju oblik pulsiranja tlaka, a ne samo jedan vršni broj, kako bi razumjeli stvarne radne uvjete duž linije. Površinski dijagram u nastavku predstavlja ilustrativni uzorak pulsiranja tlaka tijekom jednog ciklusa ubrizgavanja radi konteksta.
Osjenčani dijagram područja pokazuje nagli porast tlaka tijekom samog događaja ubrizgavanja, odražavajući kratko razdoblje kada se gorivo tjera kroz mlaznicu mlaznice pri najvećem tlaku sustava. Izvan ovog prozora za ubrizgavanje, tlak u cjevovodu se uspostavlja prema relativno stabilnijoj osnovnoj liniji povezanoj s tlakom zadržavanja u zajedničkom vodu ili pumpi. Ovaj se uzorak kontinuirano ponavlja dok motor radi, što znači da vod mlaznice doživljava vrlo velik broj ovih ciklusa tlaka tijekom normalnih radnih sati. Praktična važnost ovog obrasca pulsiranja je da specifikacija nazivnog tlaka u cjevovodu treba uzeti u obzir vršnu vrijednost svakog pulsa, a ne samo prosječni tlak kroz ciklus. Ovo je također dio razloga zašto je otpornost na zamor, o kojoj se raspravljalo u prethodnom odjeljku, tako važno razmatranje dizajna posebno za vodove mlaznica za gorivo, budući da je vod u biti podvrgnut kontinuiranom cikličkom uzorku opterećenja, a ne jednom statičkom tlaku. Varijacije u brzini motora i opterećenju također mijenjaju učestalost, i donekle oblik, ovog uzorka pulsiranja, budući da se vrijeme i trajanje ubrizgavanja prilagođavaju zahtjevima goriva. Cijev ispravno ocijenjen i obrađen za predviđenu klasu tlaka dizajniran je da tolerira ovaj uzorak pulsiranja tijekom očekivanog servisnog intervala motora. Ako je konopac bio nedovoljno specificiran ili je razvio oštećenje od zamora zbog starosti ili greške u proizvodnji, ovo opetovano pulsiranje često je mehanizam koji na kraju dovodi do puknuća ili kvara na točki koncentracije naprezanja kao što je savijanje ili fiting spoj. Ovaj uzorak naprezanja uzrokovan pulsiranjem također je relevantan za raniju točku o ocjeni tlaka: vod koji se čini odgovarajućim samo na temelju prosječnog tlaka može još uvijek biti premali u odnosu na stvarni vršni pulsni tlak koji će doživjeti tijekom rada. Prepoznavanje ove razlike koristan je kontekst kada se uspoređuju listovi specifikacija za različite opcije vodova injektora tijekom odluke o odabiru ili zamjeni.
Odabir pravog voda za ubrizgavanje goriva ovisi o podudarnosti nazivnog tlaka, dimenzija i geometrije zavoja s točnim sustavom motora, a ne samo općom kategorijom primjene.
Fuel Injector Line Types: Detailed Comparison
Tablica u nastavku uspoređuje tri konfiguracije koje su najrelevantnije za odluku o zamjeni: krutu visokotlačnu čeličnu liniju, fleksibilnu valovitu liniju i prilagođenu CNC-savijenu zamjensku liniju koja se proizvodi kada standardni dio nije dostupan.
| Dimenzija | Čvrsti visokotlačni vod | Fleksibilna valovita linija | Prilagođena CNC-savijena linija |
|---|---|---|---|
| Primarna upotreba | Visokotlačna isporuka pumpa/rail-to-injector | Low-pressure supply/return circuits | Direct replacement for discontinued OEM lines |
| Tipični raspon tlaka | Često 100–250 MPa | Comparatively low pressure | Matched to original system rating |
| Materijal | Niskolegirani čelik, toplinski obrađen, autofrettage | Corrugated metal or reinforced flexible tubing | Same steel process as rigid line, custom-bent |
| Fleksibilnost | Čvrsta, fiksna geometrija | Flexes to absorb vibration and movement | Rigid, produced to a specified geometry |
| Installation Precision Needed | High, exact bend and length match required | Umjereno | High, must reproduce original routing |
| Tipična točka kvara | Bend or fitting connection under fatigue | Corrugation wall or crimped fitting | Bend or fitting connection under fatigue |
Nije svaka točka duž linije mlaznice za gorivo pod jednakim opterećenjem tijekom rada motora. Ravni dijelovi cijevi općenito raspoređuju naprezanje povezano s tlakom relativno ravnomjerno duž svoje duljine. Savijeni dijelovi, nasuprot tome, koncentriraju dodatno naprezanje na vanjskom polumjeru krivulje, budući da je stijenka cijevi tanja i geometrijski složenija na savijanju nego duž ravnog puta. Priključci fitinga unose vlastitu koncentraciju naprezanja zbog geometrije brtvenog konusa i sile stezanja spojne matice. Toplinska karta u nastavku predstavlja ilustrativni indeks relativnog naprezanja u ove tri zone cijevi pod tri uvjeta opterećenja motora.
| Zona cijevi | besposlen | Djelomično opterećenje | Puno opterećenje |
|---|---|---|---|
| Ravni dio | 2 | 4 | 6 |
| Odsjek savijanja | 3 | 6 | 9 |
| Montažni priključak | 3 | 5 | 8 |
Toplinska karta pokazuje povećanje relativnog naprezanja od praznog hoda prema punom opterećenju u sve tri zone cijevi, što izravno slijedi iz viših tlakova ubrizgavanja i češćih događaja ubrizgavanja povezanih s većim opterećenjem motora. Unutar svakog stanja opterećenja, presjek zavoja dosljedno pokazuje viši indeks relativnog naprezanja od ravnog dijela, što ilustrira zašto se geometrija zavoja i radijus zavoja tretiraju kao važni detalji dizajna, a ne kao slučajni izbori usmjeravanja. Spojevi fitinga također pokazuju povećano relativno naprezanje u usporedbi s ravnim dijelovima, iako općenito nešto niže od presjeka savijanja u ovoj ilustrativnoj usporedbi, odražavajući koncentriranu, ali lokaliziranu prirodu naprezanja na točki spoja s navojem. Pri punom opterećenju, sve tri zone pokazuju svoje najveće vrijednosti u ovom ilustrativnom obrascu, u skladu s ranijom raspravom o vršnim pulsacijama tlaka tijekom svakog događaja ubrizgavanja pod većim zahtjevima za gorivom. Ovaj uzorak pomaže objasniti zašto se kvarovi povezani s umorom u cjevovodima mlaznica za gorivo češće prijavljuju na mjestima savijanja i priključcima nego duž neometanog ravnog dijela cijevi. Za proizvođače, ovo je dio opravdanja za korištenje precizne CNC opreme za savijanje koja može proizvesti konzistentan, postupan radijus savijanja umjesto oštrog ili neravnomjernog savijanja koje bi dodatno koncentriralo naprezanje u toj točki. Za radionice koje izvode zamjenu, ovaj uzorak je također praktičan podsjetnik da pomno pregledaju područja savijanja i priključke spojeva radi bilo kakvih znakova oštećenja površine, korozije ili prethodnog pretjeranog zatezanja prije nego što pretpostave da je konop još uvijek upotrebljiv. To dodatno potvrđuje zašto bi zamjenska linija trebala reproducirati izvornu geometriju savijanja umjesto korištenja oštrijeg ili čvršćeg savijanja kao zaobilazno rješenje tijekom instalacije, budući da promjena polumjera savijanja može pomaknuti uzorak koncentracije naprezanja prikazan ovdje. Tretirajući ovu toplinsku kartu kao ilustrativni inženjerski uzorak, a ne izmjereni rezultat za bilo koji specifični motor, operateri radionica i opreme još uvijek mogu koristiti opći odnos zona po zona za određivanje prioriteta inspekcijskih točaka tijekom rutinskog održavanja.
Dijelovi zavoja i priključci dosljedno nose više naprezanja od ravnih dijelova, zbog čega bi zamjenske linije trebale reproducirati izvornu geometriju zavoja, a ne prečac modificiran na terenu.
Smjernice za zamjenu i održavanje: Kako sigurno zamijeniti cijev mlaznice za gorivo
Sljedeći redoslijed opisuje opći postupak za zamjenu voda za ubrizgavanje goriva. Točne korake, vrijednosti zakretnog momenta i postupke za rasterećenje tlaka treba uvijek potvrditi prema servisnoj dokumentaciji proizvođača određenog motora ili opreme prije početka rada.
- Potvrdite ispravnu specifikaciju zamjenskog voda, uključujući nazivni tlak, promjer, duljinu i geometriju savijanja, prema OEM referenci ili servisnom priručniku.
- Otpustite zaostali tlak u sustavu goriva slijedeći proceduru koju je odredio proizvođač motora prije odvajanja bilo kojeg visokotlačnog voda.
- Odspojite akumulator ili izolirajte električni sustav kao opću mjeru opreza prije rada u blizini sustava za gorivo.
- Otpustite i uklonite spojne matice i na kraju pumpe/šine i na kraju ubrizgivača pomoću ključa s šiljastom maticom ili nožnim ključem odgovarajuće veličine kako biste izbjegli zaokruživanje priključaka.
- Pažljivo povucite stari konop bez pritiskanja na susjedne komponente, pazeći na njegov izvorni smjer i orijentaciju savijanja.
- Prije postavljanja novog voda provjerite ima li oštećenja na površinama brtvenih stožaca na otvorima injektora i pumpe/šine.
- Prvo namjestite novi konac rukom, poravnavajući brtvene stošce pravokutno prije navijanja spojnih matica kako biste izbjegli križno navijanje.
- Zategnite svaku spojnu maticu na vrijednost koju je odredio proizvođač motora ili vodova, izbjegavajući i nedovoljno i pretjerano zatezanje.
- Ponovno spojite akumulator i slijedite proizvođački postupak pokretanja za ponovno postavljanje tlaka u sustavu goriva.
- Pokrenite motor u praznom hodu i vizualno provjerite svaki novi priključak na curenje goriva prije vraćanja vozila ili opreme u normalan rad.
- Ponovno provjerite zakretni moment na svakoj spojnici nakon kratkog perioda rada, budući da početni toplinski ciklus ponekad može zahtijevati naknadnu provjeru.
Pronalaženje zamjenske linije koja odgovara geometriji originalne opreme često je najteži dio ovog procesa, osobito za starije ili manje uobičajene modele motora gdje standardna linija nije dostupna. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., osnovana na temelju ranije Ningbo Xingxin Metal Products Factory osnovane 1995., proizvođač je linija za ubrizgavanje goriva i tvornica fitinga za automobilske cijevi smještena u Wanhou, Zhanqi Town, Yinzhou District, Ningbo, poslujući iz pogona koji pokriva otprilike 32.000 četvornih metara s oko 26.000 četvornih metara tvorničkog prostora. Proizvodni pogon tvrtke uključuje deset CNC potpuno automatskih strojeva za savijanje cijevi, velike montažne linije peći za tvrdo lemljenje, hidrauličku opremu za unutarnje oblikovanje, hidraulični stroj za ekspanziju vode od 800 tona, automatske laserske zavarivače, robote za zavarivanje i velike obradne centre, uz podršku vlastitog laboratorija za istraživanje i testiranje. Ova vrsta CNC mogućnosti savijanja i oblikovanja omogućuje dobavljaču cijevi za ubrizgavanje goriva da precizno reproducira trodimenzionalno usmjeravanje određenog motora, što je izravno relevantno kada zamjenska linija treba odgovarati izvornoj geometriji savijanja, a ne prilagođavati se generičkom ravnom duljinom. Operaterima voznih parkova, radionicama i proizvođačima opreme koji nabavljaju zamjenske linije u količini, rad s etabliranim proizvođačem cijevi za automobile ili veletrgovcem može pomoći u osiguravanju dosljedne točnosti dimenzija tijekom ponovljenih narudžbi.
Sigurna zamjena cijevi mlaznice za gorivo ovisi o najprije otpuštanju tlaka u sustavu, usklađivanju s točnom izvornom specifikacijom i zatezanju svakog spoja na vrijednost koju je odredio proizvođač.
Često postavljana pitanja o zamjeni cijevi za ubrizgavanje goriva
Koji je ispravan postupak za zamjenu voda za ubrizgavanje goriva?Zamjena a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Trebam li osloboditi tlak u sustavu goriva prije uklanjanja dovoda mlaznice?Da, zaostali tlak može ostati u visokotlačnom sustavu goriva čak i nakon što se motor isključi, stoga je standardna mjera opreza pridržavanje proizvođačevog postupka za rasterećenje tlaka prije odvajanja bilo kojeg voda mlaznice. Skipping this step can create a safety risk given the pressures involved in common rail and similar high-pressure fuel systems. |
Can a fuel injector line be bent or reshaped during installation?Vodovi za ubrizgavanje goriva projektirani su i CNC-savijeni prema specifičnoj geometriji, a preoblikovanje ili forsiranje voda tijekom instalacije može dovesti do koncentracije naprezanja ili oštećenja površine koji nisu uzeti u obzir u izvornom dizajnu. Ako zamjenski vod ne odgovara traženoj ruti, nabava ispravno savijene zamjene umjesto modificiranja postojećeg voda općenito je pouzdaniji pristup. |
What torque should be used when installing a new fuel injector line?Vrijednosti zakretnog momenta za spojne matice dovoda injektora razlikuju se ovisno o veličini priključka, vrsti navoja i specifikaciji proizvođača motora, tako da se za točnu brojku, a ne za opću procjenu, treba koristiti primjenjivi servisni priručnik ili tablicu zakretnog momenta proizvođača. I nedovoljno i pretjerano zatezanje mogu stvoriti probleme s pouzdanošću, zbog čega se usklađivanje specificirane vrijednosti momenta smatra važnim korakom u procesu zamjene. |
How do I know if a fuel injector line needs to be replaced rather than repaired?Vidljive pukotine, korozija, deformacija ili curenje goriva oko zavoja ili priključka spoja uobičajeni su pokazatelji da bi se cjevovod trebao zamijeniti, a ne popraviti, budući da ti vodovi rade pod kontinuiranim ciklusima visokog tlaka koji metode popravka općenito nisu dizajnirane da pouzdano izdrže. Svaka linija koja pokazuje oštećenje u blizini točke koncentracije naprezanja, kao što je savijanje ili spajanje, obično se tretira kao kandidat za zamjenu, a ne kao kandidat za popravak. |
What should a workshop or wholesaler look for when sourcing replacement fuel injector lines from a manufacturer?Kupci obično gledaju na sposobnost proizvođača da točno uskladi izvornu geometriju savijanja i nazivni tlak, zajedno s proizvodnim kapacitetom i dosljednošću u ponovljenim narudžbama za potrebe flote ili više jedinica. Pregled dobavljačeve proizvodne opreme i procesa kvalitete, kao što je CNC točnost savijanja i praksa sljedivosti materijala, može biti koristan dio procjene proizvođača cijevi za ubrizgavanje goriva ili veletrgovca za kontinuirano pronalaženje izvora. |
Zamjena a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Naši glavni proizvodi
 Kontaktirajte nas
+86-138 0586 3066
+86-574 8840 6311
 Proizvodi
- Vod za ubrizgavanje goriva
- Vod za recirkulaciju ispušnih plinova (EGR).
- Sklop crijeva hladnjaka motornog ulja
- Sklop crijeva za HVAC grijač
- Linija hladnjaka ulja mjenjača
- Cijev za gorivo
- Kućište termostata rashladne tekućine
- Cijev šipke za mjerenje ulja u motoru
- Linija turbopunjača
- Gornja cijev turbopunjača
- Ispušna grana
 Pošalji e-mail
 Mobilni
Autorska prava ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Sva prava pridržana.
 Kineska tvornica vrhunskih automobilskih cijevi
Opskrba cijevnih priključaka za automobile po narudžbi
privatnost